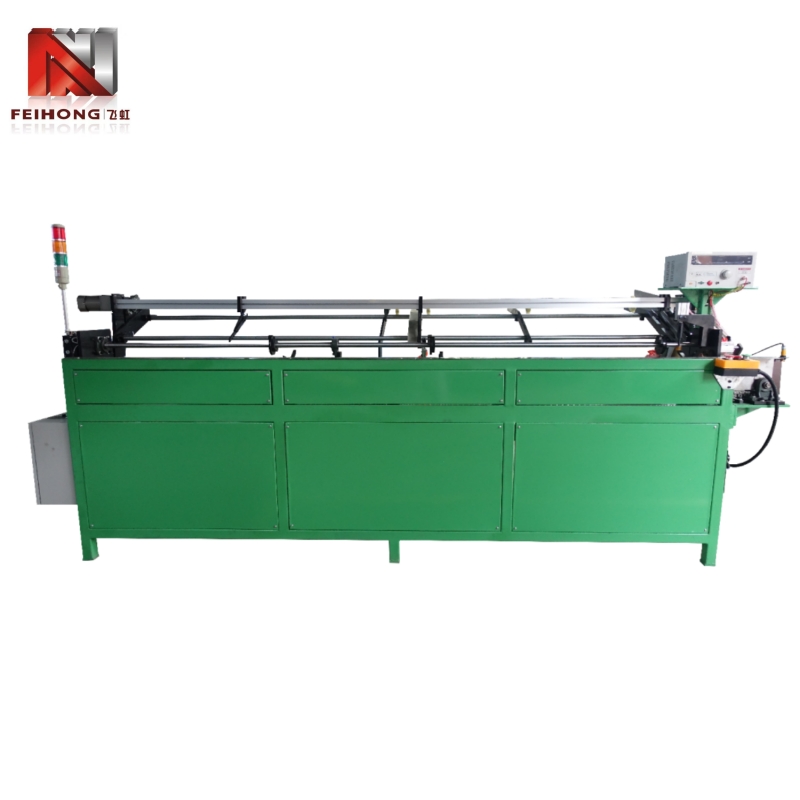
رافیدر لولهبه عنوان یک قطعه ضروری از تجهیزات در عملیات پردازش لوله و لوله مدرن ظهور کرده است و شکاف بین ذخیره سازی مواد خام و ماشین آلات برش یا شکل دهی با سرعت بالا را پر می کند. این تجزیه و تحلیل جامع، نقش اساسی فیدرهای لوله را در خطوط تولید خودکار بررسی میکند، تکامل فنآوری، اجزای اصلی و مزایای حیاتی آنها را برای کارایی تولید بررسی میکند. این بحث دو پیکربندی اولیه - فیدرهای لوله تمام اتوماتیک و نیمه اتوماتیک - را به همراه کاربردهای مربوطه آنها در صنایع مختلف از خودروسازی و هوافضا گرفته تا ساخت و ساز و انرژی های تجدیدپذیر را پوشش می دهد. از طریق بررسی دقیق سیستمهای کنترل سروو موتور، عملکرد رابط انسان و ماشین، قابلیتهای جابجایی مواد و ادغام با تجهیزات پاییندست، این مقاله نشان میدهد که چرا فیدر لوله به ستون فقرات اصلی عملیات پردازش لوله مدرن تبدیل شده است.
1. تعریف فیدر لوله و نقش آن در تولید مدرن
رافیدر لولهیک قطعه تخصصی از تجهیزات طراحی شده برای تحویل خودکار یا نیمه خودکار مواد لولهای مانند لولههای مسی، لولههای آهنی، لولههای آلومینیومی و لولههای فولادی ضد زنگ به ماشینهای پردازش پایین دستی از جمله دستگاههای برش، پرسهای شکلدهی و تجهیزات جوشکاری است. فیدر لوله در هسته خود به عنوان رابط حیاتی بین ذخیره سازی مواد خام و فرآیند تولید عمل می کند و اطمینان می دهد که لوله ها در جهت گیری، فاصله و سرعت صحیح به تجهیزات پردازش ارائه می شوند تا جریان تولید مداوم و کارآمد را حفظ کنند.
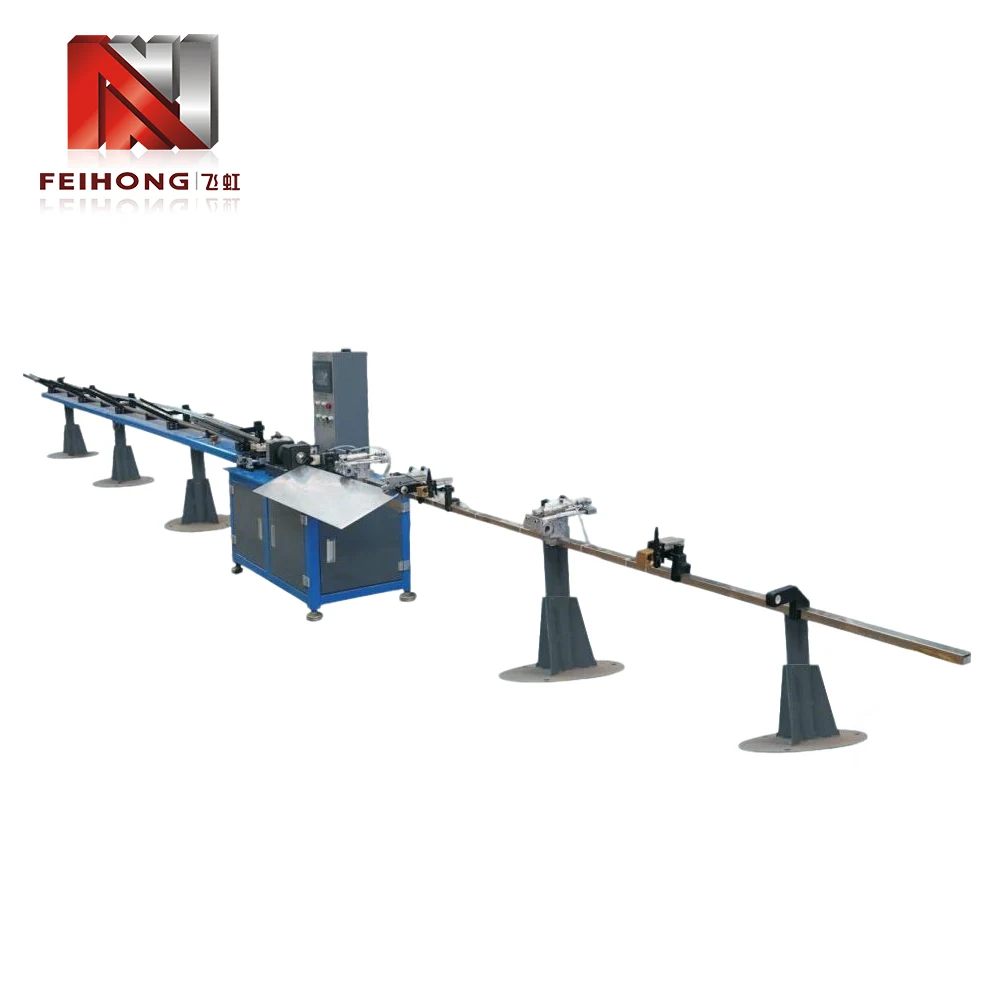 فیدر لوله تمام اتوماتیک ادغام شده با دستگاه برش با سرعت بالا در یک محیط تولید مدرن.
در محیطهای تولید سنتی، تغذیه لولهها یک عملیات دستی بود: اپراتورها لولههای جداگانه را برمیداشتند، آنها را در دستگاه برش یا فرآوری قرار میدادند و قطعات نهایی را جدا میکردند. این رویکرد نه تنها کار فشرده بود، بلکه تنوع قابل توجهی در سرعت و کیفیت تولید ایجاد کرد. فیدر لوله این ناکارآمدی ها را با خودکار کردن فرآیند جابجایی مواد از بین می برد و تغذیه مداوم و قابل تکرار را امکان پذیر می کند که از تولید با حجم بالا با حداقل مداخله انسانی پشتیبانی می کند.
اهمیت فیدر لوله فراتر از صرفه جویی در کار ساده است. در تولید مدرن، که در آن تولید به موقع و اصول تولید ناب غالب است، توانایی حفظ جریان ثابت و بدون وقفه مواد به تجهیزات پردازش برای دستیابی به توان عملیاتی بهینه ضروری است. فیدر لوله از طریق ترکیبی از دقت مکانیکی، کنترل الکترونیکی و سنجش هوشمند به این مهم دست می یابد و آن را به سنگ بنای خطوط پردازش لوله خودکار در صنایع مختلف تبدیل می کند.
2. تکامل تکنولوژیکی تجهیزات تغذیه لوله
سفر از جابجایی دستی لوله تا فیدرهای لوله پیچیده امروزی نشان دهنده مسیر گسترده تر اتوماسیون صنعتی است. درک این تکامل زمینه ضروری برای درک قابلیتهای سیستمهای تغذیه لوله مدرن را فراهم میکند.
2.1 عصر حمل و نقل دستی لوله
در روزهای اولیه پردازش لوله و لوله، همه جابجایی مواد به صورت دستی انجام می شد. کارگران لولههای جداگانه را از قفسههای ذخیرهسازی بازیابی میکنند، آنها را به ماشینهای برش یا شکلدهی میبرند و آنها را بهصورت دستی وارد تجهیزات پردازش میکنند. این رویکرد ذاتاً توسط عوامل انسانی محدود شده بود: خستگی، ناسازگاری، و ناتوانی در حفظ نرخ تغذیه ثابت در شیفت های طولانی. علاوه بر این، جابجایی دستی خطرات ایمنی قابل توجهی را به همراه داشت، به ویژه هنگام کار با لوله های سنگین یا لبه تیز.
2.2 معرفی سیستم های خوراک مکانیزه
اولین سیستم های تغذیه مکانیزه در اواسط قرن بیستم ظاهر شدند که معمولاً از نوار نقاله های غلتکی ساده یا مکانیزم های زنجیردار برای حرکت لوله ها در طول خط تولید استفاده می کردند. این سیستمهای اولیه مقداری تلاش دستی را کاهش دادند، اما همچنان به مداخله اپراتور برای بارگذاری و موقعیتیابی نیاز داشتند. آنها کنترل دقیقی بر طول و زمان خوراک نداشتند و کارایی آنها را برای کاربردهای با دقت بالا محدود می کرد.
2.3 ظهور فیدرهای لوله کنترل شده توسط کامپیوتر
با ظهور کنترلکنندههای منطقی قابل برنامهریزی (PLC) و فناوری سروو موتور در دهههای 1980 و 1990، فیدرهای لوله دستخوش تحولی شگرف شدند. سیستمهای کنترلشده توسط کامپیوتر میتوانند دقیقاً طول، سرعت و شتاب تغذیه را تنظیم کنند و امکان قرار دادن ثابت لولهها را برای عملیات برش یا شکلدهی فراهم کنند. ادغام رابط های انسان و ماشین (HMIs) به اپراتورها اجازه می دهد تا به راحتی پارامترها را تنظیم کنند و عملکرد را نظارت کنند، زمان راه اندازی را کاهش داده و اثربخشی کلی تجهیزات را بهبود بخشند.
2.4 تغذیه لوله مدرن: هوشمندی و اتصال
فیدرهای لوله امروزی دستگاههای بسیار پیچیدهای هستند که حسگرها، ثبت دادهها و پروتکلهای ارتباطی را برای ادغام با سیستمهای اتوماسیون کارخانه در خود جای دادهاند. فیدرهای لوله مدرن می توانند به طور خودکار با تغییرات قطر لوله، ضخامت دیواره و ترکیب مواد تنظیم شوند و عملکرد تغذیه بهینه را در شرایط متغیر تضمین کنند. آنها همچنین دارای قابلیت های تعمیر و نگهداری پیش بینی هستند و به اپراتورها در مورد مشکلات احتمالی قبل از ایجاد خرابی هشدار می دهند.
این تکامل فیدر لوله را به عنوان یک توانمندساز حیاتی در تولید پیشرفته تثبیت کرده است و به شرکتها اجازه میدهد تا به نرخ تولید بالاتر، کیفیت بهبود یافته و انعطافپذیری بیشتر در پاسخ به خواستههای مشتری دست یابند.
3. اجزای اصلی و اصول عملیاتی
درک معماری داخلی فیدر لوله برای انتخاب تجهیزات مناسب برای یک کاربرد معین و برای تعمیر و نگهداری موثر و عیب یابی ضروری است. در حالی که طراحی ها در بین تولید کنندگان متفاوت است، اکثر فیدرهای لوله دارای مجموعه مشترکی از اجزای اصلی هستند.
3.1 مکانیسم بارگذاری
مکانیسم بارگیری وظیفه دریافت لوله های خام از یک قفسه یا نوار نقاله و ارائه آنها به سیستم تغذیه را بر عهده دارد. بسته به طراحی، بارگیری می تواند دستی، نیمه اتوماتیک یا تمام اتوماتیک باشد. سیستمهای بارگیری خودکار اغلب از یک دستگاه بالابر استفاده میکنند که دستهای از لولهها را بالا میبرد و به آنها اجازه میدهد تا به صورت جداگانه روی مسیر تغذیه بغلتند.
3.2 سیستم فید درایو
سیستم درایو تغذیه، لوله را به سمت ایستگاه پردازش حرکت می دهد. این معمولاً شامل مجموعهای از غلتکهای برقدار یا چیدمان پینچ رول است که توسط یک سروو موتور هدایت میشود. سروو موتور کنترل دقیقی بر روی سرعت و طول تغذیه فراهم میکند و به فیدر لوله اجازه میدهد تا قطر لولههای مختلف و نیازهای پردازش را برآورده کند.
3.3 اجزای هدایت و تراز
برای اطمینان از اینکه لوله به درستی وارد ماشین پردازش می شود، فیدر لوله دارای غلتک های هدایت کننده، صفحات تراز جانبی و دستگاه های صاف کننده است. این قطعات از انحراف، خم شدن یا ناهماهنگی که می تواند منجر به نقص پردازش شود جلوگیری می کند.
3.4 سیستم کنترل
فیدرهای لوله مدرن مجهز به یک کنترل کننده منطقی قابل برنامه ریزی (PLC) و یک صفحه نمایش لمسی HMI کاربر پسند هستند. سیستم کنترل پارامترهای تغذیه را مدیریت می کند، سنسورها را پایش می کند و با تجهیزات بالادستی و پایین دستی ارتباط برقرار می کند. بسیاری از سیستم ها همچنین دارای قابلیت های نظارت از راه دور برای مدیریت تولید متمرکز هستند.
3.5 حسگرها و دستگاه های بازخورد
طیف وسیعی از حسگرها - از جمله سوئیچ های مجاورت، حسگرهای فوتوالکتریک و رمزگذارها - بازخورد بلادرنگی را در مورد موقعیت لوله، طول تغذیه و وضعیت سیستم ارائه می دهند. این بازخورد کنترل حلقه بسته را امکان پذیر می کند و از دقت تغذیه ثابت و تشخیص زودهنگام ناهنجاری ها اطمینان می دهد.
این اجزا با هم یک سیستم قوی را تشکیل می دهند که می تواند طیف گسترده ای از اندازه ها و مواد لوله را کنترل کند و در عین حال دقت و قابلیت اطمینان بالایی را حفظ کند.
4. فیدرهای لوله تمام اتوماتیک در مقابل نیمه اتوماتیک
فیدرهای لوله به طور کلی به دو نوع تمام اتوماتیک و نیمه اتوماتیک تقسیم می شوند. انتخاب بین این تنظیمات به حجم تولید، در دسترس بودن نیروی کار و ملاحظات بودجه بستگی دارد.
4.1 فیدرهای تمام اتوماتیک لوله
فیدرهای تمام اتوماتیک لوله به حداقل مداخله اپراتور نیاز دارند. آنها دارای بارگیری خودکار از یک مجله یا بسته نرم افزاری، تغذیه مداوم لوله های جداگانه و بیرون ریختن خودکار قطعات نهایی هستند. این سیستمها برای محیطهای تولید با حجم بالا که ثبات و سرعت در آنها اهمیت دارد، ایدهآل هستند. نقش اپراتور محدود به نظارت بر سیستم، تنظیم پارامترها از طریق HMI، و دوباره پر کردن مواد خام است.
فیدرهای تمام اتوماتیک پیشرفته همچنین می توانند با تجهیزات پایین دستی مانند ماشین های پخ، واحدهای رزوه کاری و ایستگاه های جوش ادغام شوند و یک سلول تولید کاملاً خودکار ایجاد کنند.
4.2 فیدرهای نیمه اتوماتیک لوله
فیدرهای لوله نیمه اتوماتیک به یک اپراتور نیاز دارند تا هر لوله را به صورت دستی در مکانیزم تغذیه بارگذاری کند. سپس فیدر موقعیت دقیق و پیشروی لوله را به سمت ایستگاه پردازش بر عهده می گیرد. این نوع فیدر برای تولید با حجم کمتر یا برای کاربردهایی که لولهها در طولها یا اندازههای متفاوتی هستند که خودکار کردن آنها دشوار است، مناسب است. فیدرهای نیمه اتوماتیک معمولاً نسبت به واحدهای تمام اتوماتیک مقرون به صرفه تر و نگهداری آسان تر هستند.
4.3 مقایسه قابلیت ها
جدول زیر تفاوت های کلیدی بین این دو نوع را خلاصه می کند:
| ویژگی | تمام اتوماتیک | نیمه اتوماتیک |
|---|---|---|
| روش بارگذاری | خودکار از مجله / بسته نرم افزاری | بارگذاری دستی اپراتور |
| دخالت اپراتور | حداقل (فقط نظارت) | نیاز به بارگیری منظم دارد |
| سرعت تولید | بالا، پیوسته | متوسط، بستگی به اپراتور دارد |
| انعطاف پذیری برای اندازه های مختلف لوله | خوب (با تنظیم) | عالی (تغییر دستی) |
| کاربرد معمولی | تولید انبوه، خودرو، HVAC | مغازه های کار، ساخت سفارشی |
| هزینه سرمایه | بالاتر | پایین تر |
هر دو نوع جایگاه خود را در تولید مدرن دارند و تصمیم اغلب به تجزیه و تحلیل دقیق الزامات تولید و بازگشت بازده عملیاتی بستگی دارد.
5. سازگاری مواد و دامنه کاربرد
رافیدر لولهبرای رسیدگی به طیف وسیعی از مواد لولهای طراحی شده است که آن را در صنایع مختلف همه کاره میسازد.
5.1 انواع مواد
فیدرهای لوله معمولاً با موارد زیر استفاده می شوند:
- لوله های مسی:مورد استفاده در سیستم های تهویه مطبوع، لوله کشی، و سیستم های برودتی
- لوله های فولادی (کربن، ضد زنگ، گالوانیزه):در ساخت و ساز، سیستم های اگزوز خودرو و کاربردهای ساختاری استفاده می شود
- لوله های آلومینیومی:مورد استفاده در هوافضا، مبدل های حرارتی خودرو و سازه های سبک وزن
- لوله های پلاستیکی و کامپوزیت:مورد استفاده در پردازش شیمیایی و مخابرات
- لوله های آلیاژی:در کاربردهای با دمای بالا و فشار بالا استفاده می شود
فیدر لوله باید به اجزای گیره و هدایت کننده مناسب مجهز باشد تا سطح، سختی و وزن ماده خاص در حال پردازش را در خود جای دهد.
5.2 قطر لوله و محدوده طول
فیدرهای لوله مدرن در اندازه های مختلف با قابلیت های مختلف از لوله های با قطر کوچک (6 میلی متر) تا لوله های با قطر بزرگ (تا 150 میلی متر یا بیشتر) در دسترس هستند. طول تغذیه نیز قابل تنظیم است، با برخی از سیستم ها که می توانند طول تغذیه بیش از 10 متر را داشته باشند.
5.3 صنایع کاربردی کلیدی
تطبیق پذیری فیدرهای لوله آنها را در بخش های زیر ضروری می کند:
- خودرو:تولید لوله های اگزوز، خطوط ترمز، خطوط سوخت و لوله های ساختاری
- تهویه مطبوع و تبرید:ساخت مبدل های حرارتی، کویل کندانسور و خطوط مبرد
- ساخت و ساز و زیرساخت:ساخت داربست، نرده و تکیه گاه سازه ای
- هوافضا:تولید لوله های هیدرولیک، خطوط سوخت و اجزای ساختاری
- انرژی های تجدیدپذیر:ساخت قاب های پنل خورشیدی، قطعات ساختاری توربین بادی و لوله کشی زمین گرمایی
هر صنعت خواسته های خاصی را برای تغذیه لوله، مانند عملکرد با سرعت بالا برای خطوط خودرو یا دقت بسیار زیاد برای کاربردهای هوافضا، تعیین می کند. طراحی مدولار فیدرهای لوله مدرن به آنها اجازه می دهد تا برای این نیازهای مختلف سفارشی شوند.
6. یکپارچه سازی با سیستم های برش و شکل دهی
فیدر لوله به ندرت به صورت مجزا عمل می کند. معمولاً بخشی از یک خط تولید است که شامل تجهیزات برش، شکل دهی، پخ زدن یا جوش است. یکپارچه سازی مناسب برای دستیابی به جریان یکپارچه مواد و به حداکثر رساندن بهره وری کلی بسیار مهم است.
6.1 همگام سازی با ماشین های برش
در یک خط برش معمولی، فیدر لوله لوله را تا یک طول از پیش تعیین شده پیش می برد، سپس در حالی که یک دستگاه برش - اغلب یک اره دایره ای با سرعت بالا یا برش لیزری - برش را انجام می دهد، مکث می کند. سپس فیدر قسمت بعدی را پیش می برد. این عملیات همزمان نیاز به ارتباط دقیق بین کنترل کننده فیدر و سیستم کنترل دستگاه برش دارد، اغلب از طریق یک رابط فیلدباس مانند Profinet یا EtherCAT.
6.2 هماهنگی با تجهیزات شکل دهی و پایان
برای کاربردهایی که نیاز به خم شدن لوله، شعله ور شدن یا رزوه کاری دارند، فیدر لوله باید لوله را در جهت گیری صحیح و در زمان بندی مناسب به ایستگاه شکل دهی برساند. سیستمهای پیشرفته دارای موقعیتیابی تحت کنترل سروو هستند که میتوانند لوله را قبل از ورود به قالب شکلدهی به یک زاویه خاص بچرخانند و عملیات پیچیده چند مرحلهای را ممکن میسازند.
6.3 ادغام با استکرها و نوار نقاله ها
پس از پردازش، لوله های تمام شده معمولاً توسط یک استکر یا سیستم نقاله جدا می شوند. سیستم کنترل فیدر لوله می تواند با این دستگاه های پایین دست هماهنگ شود تا از انتقال صاف و جلوگیری از تنگناها اطمینان حاصل کند.
6.4 نقش رابط انسان و ماشین (HMI)
HMI به عنوان نقطه مرکزی برای راه اندازی و نظارت بر کل سیستم یکپارچه عمل می کند. اپراتورها میتوانند طول برش، سرعت تغذیه و سایر پارامترها را وارد کنند و HMI وضعیت بلادرنگ، آلارمها و تعداد تولید را نمایش میدهد. HMI های مدرن اغلب شامل رابط های صفحه لمسی و گرافیک بصری هستند که عملیات را ساده می کند و منحنی یادگیری را برای اپراتورهای جدید کاهش می دهد.
7. نگهداری، قابلیت اطمینان و ملاحظات عملیاتی
برای اطمینان از عمر طولانی و عملکرد ثابت، تعمیر و نگهداری منظم فیدر لوله ضروری است. اقدامات زیر توصیه می شود:
7.1 برنامه نگهداری پیشگیرانه
یک برنامه تعمیر و نگهداری پیشگیرانه ساختاریافته باید شامل موارد زیر باشد:
- چک روزانه:وضعیت غلتک را بررسی کنید، نویز یا لرزش غیرمعمول را بررسی کنید و خوانش های HMI را بررسی کنید
- تعمیر و نگهداری هفتگی:قطعات متحرک را روغن کاری کنید، حسگرها را تمیز کنید و تراز بودن اجزای راهنما را بررسی کنید
- بازرسی ماهانه:کشش تسمه یا زنجیر را بررسی کنید، عملکردهای توقف اضطراری را آزمایش کنید، و تاریخچه هشدار را مرور کنید
- سرویس دهی فصلی:بازرسی عمیق موتورهای سروو، گیربکس و اتصالات سیستم کنترل را انجام دهید
- تعمیرات اساسی سالیانه:قطعات سایش مانند غلطک ها، بلبرینگ ها و تسمه های محرک را تعویض کنید و دستگاه های بازخورد را مجدد کالیبره کنید
7.2 مشکلات رایج و عیب یابی
برخی از مسائل عملیاتی معمولی عبارتند از:
- طول خوراک ناسازگار:اغلب به دلیل ناهماهنگی رمزگذار، لغزش غلتک، یا فرسوده شدن قطعات درایو ایجاد می شود
- علائم سطح لوله:ناشی از غلتک های هدایت کثیف یا آسیب دیده
- ناهماهنگی لوله ورودی به دستگاه پردازش:معمولاً به دلیل فرسوده شدن راهنماها یا تنظیم نادرست است
- خطاهای ارتباطی فیدر و دستگاه برش:معمولاً با بررسی کابل ها و پارامترهای برنامه PLC حل می شود
7.3 ویژگی های ایمنی
فیدرهای لوله مدرن به چندین ویژگی ایمنی، از جمله پرده های نور، دکمه های توقف اضطراری، و قفل های ایمنی مجهز هستند که از عملکرد در هنگام باز بودن حفاظ ها جلوگیری می کنند. آموزش صحیح این سیستم های ایمنی برای همه اپراتورها ضروری است.
7.4 به حداکثر رساندن زمان و قابلیت اطمینان
برای به حداکثر رساندن قابلیت اطمینان، سازندگان استفاده از قطعات جایگزین اصلی، نگهداشتن انبارهای یدکی حیاتی و حفظ محیط کار تمیز را توصیه میکنند. علاوه بر این، بهروزرسانیهای نرمافزاری ارائهشده توسط سازنده تجهیزات میتواند عملکرد را بهبود بخشد و قابلیتهای جدیدی را اضافه کند.
8. سوالات متداول
در حالی که هر دو دستگاه مواد را به ماشینهای پردازش تغذیه میکنند، فیدر لوله به طور خاص برای مواد لولهای (بخشهای توخالی) طراحی شده است و معمولاً شامل ویژگیهای هدایت و پشتیبانی است که از تغییر شکل جلوگیری میکند. فیدر میله ای برای میله های گرد جامد، اغلب در عملیات تراشکاری استفاده می شود.
برخی از فیدرهای لوله پیشرفته دارای مکانیسم های تنظیم سریع و پارامترهای قابل برنامه ریزی هستند که امکان تغییر سریع بین اندازه ها را فراهم می کند. با این حال، اکثر سیستم ها به برخی از تنظیمات دستی اجزای هدایت کننده و تنظیمات تغذیه هنگام تعویض قطر لوله نیاز دارند.
فیدرهای لوله سروو معمولاً به دقت طول تغذیه در ± 0.2 میلی متر، بسته به کیفیت رمزگذار و شرایط مکانیکی مکانیسم تغذیه، دست می یابند. سیستم های پیشرفته می توانند 0.05 ± میلی متر را برای کاربردهای دقیق به دست آورند.
با تعمیر و نگهداری مناسب، فیدر لوله می تواند به طور قابل اعتماد برای 15 تا 20 سال یا بیشتر کار کند. اجزای سایش کلیدی مانند غلطک ها، تسمه های محرک و یاتاقان ها ممکن است بسته به چرخه عملیاتی در فواصل زمانی 2 تا 5 ساله نیاز به تعویض داشته باشند.
بله، حتی سیستم های تمام اتوماتیک نیز به اپراتورهای آموزش دیده برای تنظیم پارامترها، انجام بازرسی های معمول و عیب یابی مشکلات جزئی نیاز دارند. با این حال، آموزش معمولاً فشردهتر از عملیات تغذیه دستی است و HMIهای مدرن سیستم را کاربرپسند میکنند.
Zhaoqing Feihong Machinery & Electrical Co., Ltd.یک تولید کننده قابل اعتماد فیدرهای لوله و تجهیزات پردازش لوله است که راه حل های نوآورانه را به مشتریان در سراسر جهان ارائه می دهد. برای کشف اینکه چگونه فیدرهای لوله ما می توانند کارایی تولید شما را بهبود بخشند،با ما تماس بگیریدبرای مشاوره تخصصی و طراحی سیستم سفارشی.
تماس بگیرید